Rechtsrahmen und Produktdefinition klären
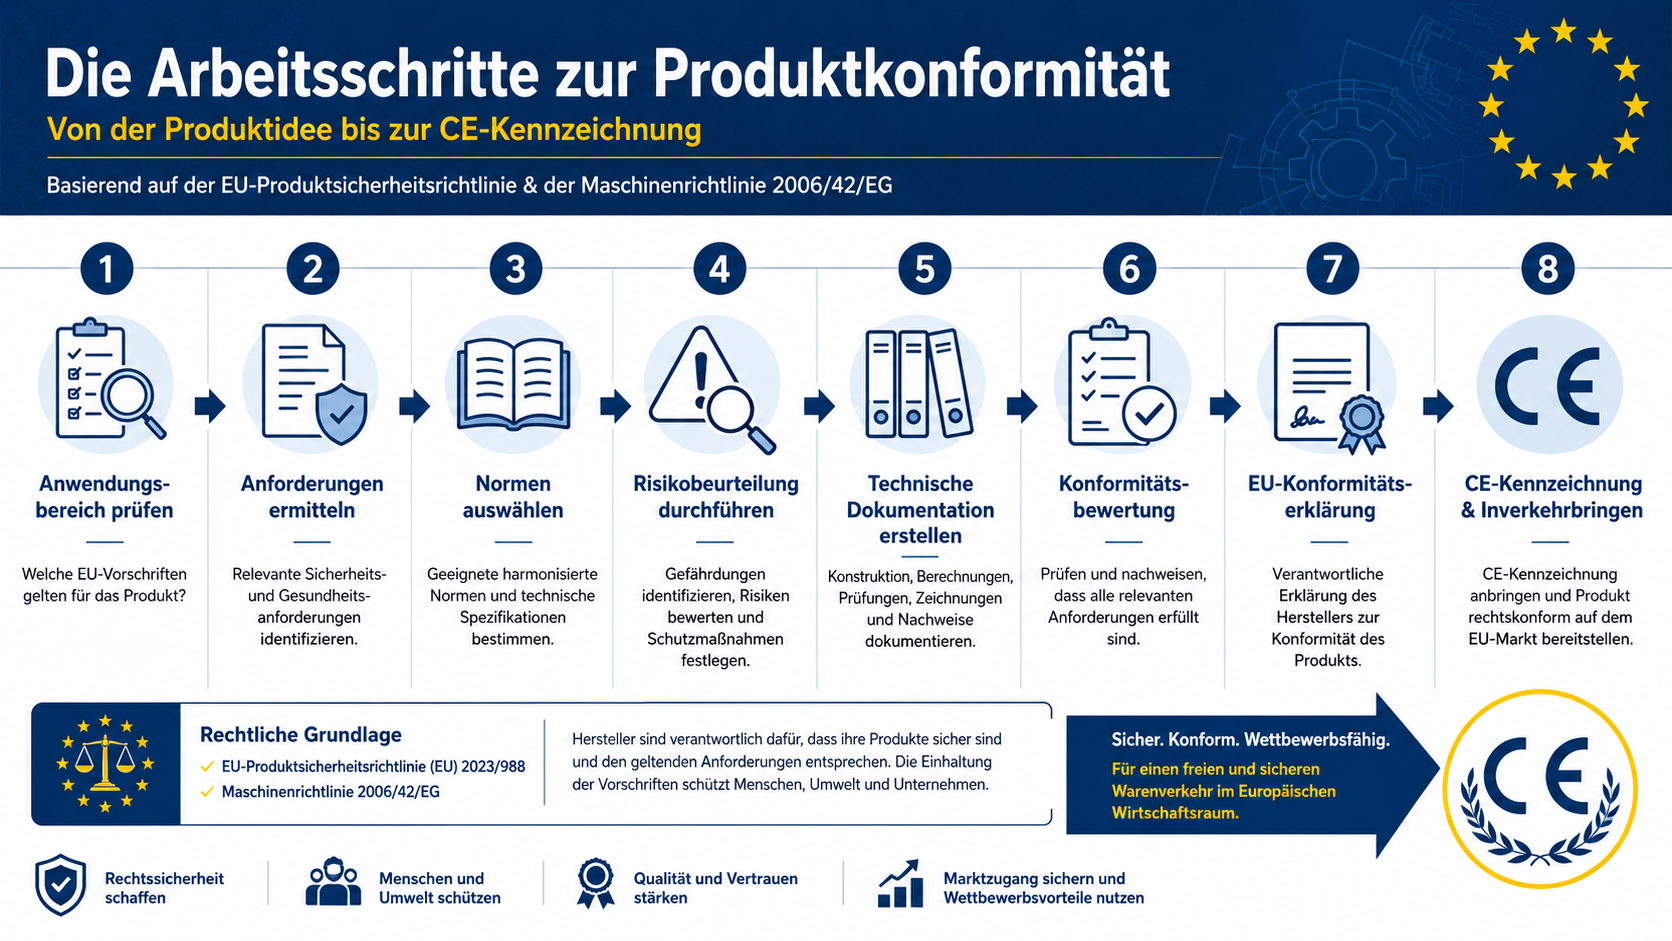
Der erste Schritt zur Produktkonformität besteht darin, den Geltungsbereich der einschlägigen EU-Richtlinien zu ermitteln. Je nach Produktkategorie – Maschine, Elektrogerät oder Bauprodukt – sind unterschiedliche Rechtsgrundlagen anzuwenden. Für Maschinen ist die Maschinenrichtlinie 2006/42/EG maßgeblich, während für elektrische Betriebsmittel beispielsweise die EMV-Richtlinie, RoHS oder die Funkanlagenrichtlinie (RED) relevant sein können.
Parallel dazu sind harmonisierte Normen zu recherchieren, die für das Produkt gelten. Diese Normen, wie etwa DIN EN ISO 12100 für die Sicherheit von Maschinen, bieten konkrete technische Lösungen zur Erfüllung der grundlegenden Sicherheitsanforderungen. Die Anwendung harmonisierter Normen schafft die Vermutungswirkung, dass die Anforderungen der Richtlinien erfüllt sind.
Risikobeurteilung als Grundlage der Konstruktion
Die Risikobeurteilung ist der zentrale Schritt vor der eigentlichen Konstruktion. Sie ist gesetzlich vorgeschrieben und dient dazu, alle potenziellen Gefährdungen systematisch zu identifizieren und zu bewerten. Typische Gefährdungen umfassen mechanische, elektrische, thermische und ergonomische Risiken.
Für jede identifizierte Gefahr wird das Risiko anhand von Eintrittswahrscheinlichkeit und Schweregrad bewertet. Anschließend sind Schutzmaßnahmen nach dem sogenannten „Drei-Stufen-Prinzip“ festzulegen:
- Konstruktive Sicherheit (inhärent sichere Konstruktion)
- Technische Schutzvorrichtungen (z. B. Verkleidungen, Lichtschranken)
- Benutzerinformationen (Warnhinweise, Bedienungsanleitung)
Die Reihenfolge dieser Maßnahmen ist verbindlich: Erst wenn konstruktive Lösungen nicht ausreichen, dürfen technische Schutzmaßnahmen oder Benutzerinformationen eingesetzt werden.
Sicherheitskonzept und technische Umsetzung
Die Ergebnisse der Risikobeurteilung fließen direkt in das Sicherheitskonzept ein. Hier werden die technischen Lösungen verbindlich festgelegt, einschließlich der Grenzwerte für Lärm, Vibration oder Emissionen. Diese Vorgaben müssen in die CAD-Zeichnungen und Konstruktionsunterlagen eingearbeitet werden.
Sicherheitsbauteile wie Not-Halt-Einrichtungen, Schaltkreise oder Verriegelungen sind nach Performance Level (PL) oder Safety Integrity Level (SIL) auszulegen. Die Wahl des geeigneten PL oder SIL hängt von der Risikobewertung ab und muss dokumentiert werden.
Prüfungen und Messungen durchführen
Vor der Ausstellung der Konformitätserklärung sind Typenprüfungen durchzuführen. Diese umfassen unter anderem:
- Schutzleiterwiderstand
- Isolationsprüfung
- Messung der Funkstörspannung
Falls das Unternehmen nicht über ein eigenes Prüflabor verfügt, kann eine Benannte Stelle (Notified Body) mit der EG-Baumusterprüfung (Modul B) beauftragt werden. Diese Prüfung ist insbesondere für Produkte mit hohem Risiko, wie sie in Anhang IV der Maschinenrichtlinie aufgeführt sind, obligatorisch.
Technische Dokumentation erstellen
Die technische Dokumentation ist ein zentraler Bestandteil der Konformitätsbewertung. Gemäß Anhang VII der Maschinenrichtlinie muss eine vollständige Konformitätsakte angelegt werden. Diese umfasst:
- Gesamtzeichnungen und Schaltpläne
- Berechnungen und Nachweise
- Risikobeurteilungsbericht
- Prüfberichte und ggf. EG-Baumusterprüfbescheinigung
- Montage-, Betriebs- und Wartungsanleitung in deutscher Sprache (sowie in der Landessprache des Verwenders)
Die Dokumentation muss während der gesamten Lebensdauer des Produkts verfügbar gehalten werden und dient als Nachweis für die Einhaltung der gesetzlichen Anforderungen.
Konformitätsbewertung und CE-Kennzeichnung
Je nach Risikoklasse des Produkts ist zwischen Selbstzertifizierung und Fremdprüfung zu wählen. Für Produkte mit geringem Risiko kann der Hersteller die Konformität selbst bewerten. Bei hohem Risiko, beispielsweise bei Anhang IV-Maschinen, ist die Einbindung einer Benannten Stelle erforderlich.
Nach erfolgreicher Bewertung wird die EU-Konformitätserklärung ausgestellt. Diese muss folgende Angaben enthalten:
- Herstelleradresse und Produktbezeichnung
- Seriennummer oder Typenbezeichnung
- Aufgelistete Richtlinien und angewandte Normen
- Unterschrift mit Funktion und Datum
Anschließend ist das CE-Kennzeichen gut sichtbar, lesbar und dauerhaft am Produkt anzubringen. Die Mindesthöhe beträgt 5 mm. Bei Produkten, die einer Fremdprüfung unterzogen wurden, ist zusätzlich die Kennnummer der Benannten Stelle anzugeben.
Konformität in der Serienproduktion sicherstellen
Die Konformität endet nicht mit der Erstzertifizierung. In der Serienproduktion müssen Werkskontrollen eingeführt werden, um die Einhaltung der Sicherheitsanforderungen zu überwachen. Dazu gehören Stückprüfungen und Begleitprüfungen während des Produktionsprozesses.
Bei konstruktiven Änderungen oder Anpassungen des Produkts ist die Risikobeurteilung zu aktualisieren. Falls die Änderungen die Sicherheit beeinflussen, kann eine Neuzertifizierung erforderlich werden. Dies stellt sicher, dass das Produkt auch nach Modifikationen den gesetzlichen Anforderungen entspricht.
Fazit: Systematische Vorgehensweise für rechtssichere Produkte
Die Produktkonformität nach EU-Richtlinien erfordert eine strukturierte und dokumentierte Vorgehensweise. Der Schlüssel liegt in der frühzeitigen Risikobeurteilung, der konsequenten Umsetzung der Schutzmaßnahmen in der Konstruktion und der lückenlosen Dokumentation. Nur so lässt sich sicherstellen, dass das Produkt den gesetzlichen Anforderungen entspricht und rechtliche Risiken minimiert werden.
Konstrukteure sollten die Arbeitsschritte als integralen Bestandteil des Entwicklungsprozesses betrachten und nicht als nachgelagerte Pflicht. Eine frühzeitige Einbindung der Konformitätsbewertung spart Zeit und Kosten und trägt zur Sicherheit des Endprodukts bei.
Schreibe einen Kommentar